一、概述
SP(R)型液下泵为立式离心渣浆泵,适于输送磨蚀性或腐蚀性渣浆,泵一般浸入池内或坑内工作。液下泵分SP型及SPR型,结构相同,SP型过流部件及轴采用金属材质,适于输送磨蚀性渣浆。SP型过流部件衬有耐腐蚀的橡胶,适于输送腐蚀性渣浆。SP(R)型液下泵广泛用于冶金、矿山、煤炭、电力、建材等部门。
型号意义:
| 40 | PV | (L) | SP |
|---|---|---|---|
| 吐出口径40mm | PV轴承组件 | 加长轴系列 | 液下泵 |
如:40PV(L)SP
二、结构说明
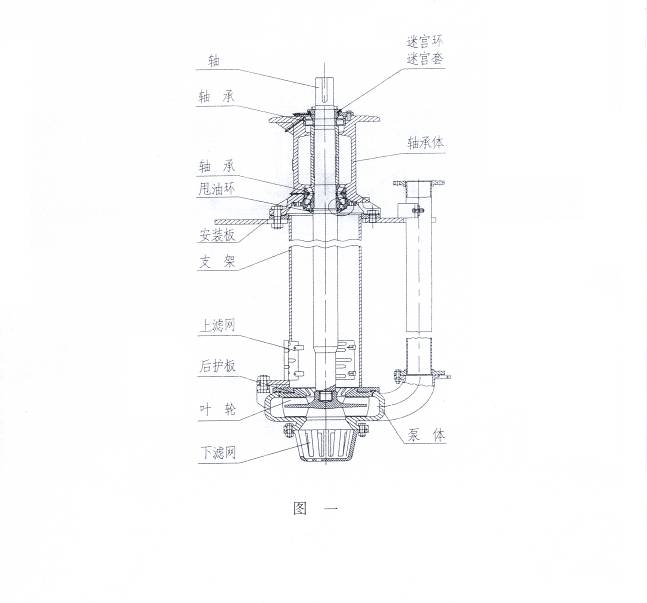
SP型液下泵的泵体,叶轮和护板均用耐磨材料制造。结构简单,安装方便,泵体用螺栓固定在支架上,支架上端安放轴承体,轴承体靠泵端采用双列圆锥滚子轴承,驱动端采用单列圆柱滚子轴承,能承受泵的最大轴向负荷。轴承体上安装有电机座或电机支架,可以采用直联传动或三角带传动,而且可以方便地更换槽轮,以改变泵的转速,满足工况变化或泵磨损后性能的变化。支架上带有对开的安装板,安装板可以方便的架在钢架基础或混凝土基础上,泵应浸入渣浆池内工作,泵体系入口带有滤网,可防止大颗粒进入泵内。
SPR型泵结构与SP型泵完全一样,区别仅仅是浸入渣浆的零部件均衬有耐腐蚀的橡胶,衬有橡胶的零件包括轴、泵体、叶轮、护板和滤网,浸入液下部分的联接螺栓均带有橡胶保护套,传动部分零件和SP型泵完全一样。
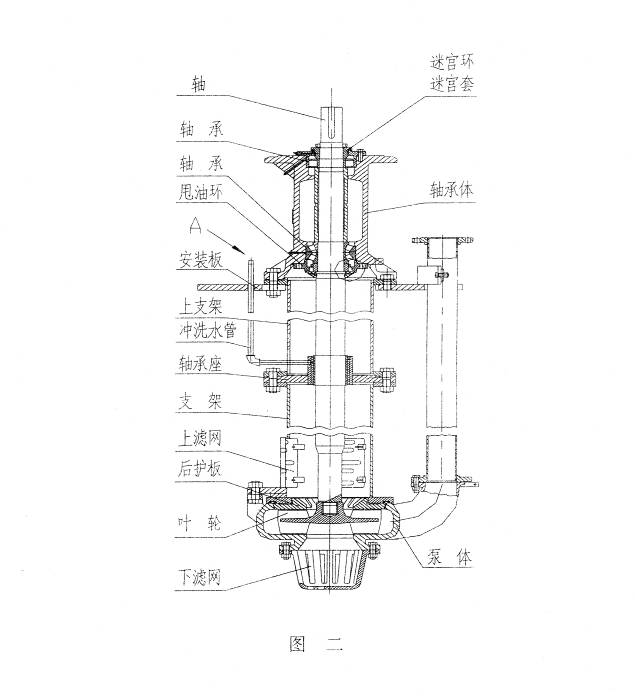
加长轴系列增加了导轴承部分,并配用冲洗水管,冲洗水压、水量、冲洗水管规格见下表。
| 泵型号 | 水压 (MPa) | 水量 (l/s) | 规格 | 泵型号 | 水压 (MPa) | 水量 (l/s) | 规格 |
|---|---|---|---|---|---|---|---|
| 40PVL-SP | ≥0.2 | 1 | 3/8″ | 100RVL-SP | ≥0.2 | 1 | 3/8″ |
| 40PVL-SPR | ≥0.2 | 1 | 3/8″ | 100RVL-SPR | ≥0.3 | 1.2 | 3/8″ |
| 65QVL-SP | ≥0.2 | 1 | 3/8″ | 150SVL-SP | ≥0.2 | 4 | 3/4″ |
| 65QVL-SPR | ≥0.2 | 1 | 3/8″ | 250TVL-SP专 | ≥0.3 | 5 | 3/4″ |
| 65QVL-SP(专) | ≥0.3 | 2 | 3/8″ |
三、装配注意事项
1、轴承组件装配
轴承装配时需预热轴承组件,温度不允许超过120℃,下部轴承采用双列圆锥滚子轴承,其内圈、外圈、定位套等是成套组件,不允许与同类轴承的相应零件互换,在安装轴承下端盖时需注意下端盖凹槽内的唇口密封圈的唇口面应向外,甩油环等必须符合装配图中的位置,安装迷宫环时需注意迷宫环的开口在直径方向上应错开。虽然轴承本身已保证了轴向间隙,故液下泵的轴承组件在组装中不须调整间隙,但组装好后,建议按照下表列出的值检查安装的端面间隙。
| 轴承组件 | 端面间隙 (mm) |
|---|---|
| PV | 0.074 ~ 0.160 |
| QV | 0.114 ~ 0.208 |
| RV | 0.084 ~ 0.211 |
| SV | 0.064 ~ 0.206 |
| TV | 0.127 ~ 0.259 |
2、支架、安装板和泵体的安装
将轴承组件与支架用螺栓联接,在支架圆周外装上对开的安装板,用双头螺柱固定在只加上,然后装入后护板、叶轮、泵体。装配时须注意轴承体、支架、安装板与泵体之间的相对位置,须符合下图,以保证出水管和油咀的相对位置,参看图三。
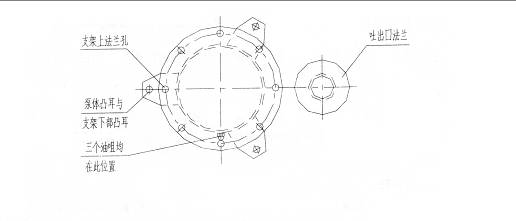
支架与泵体的联接螺栓必须上紧,检查叶轮转动是否平稳,若有摩擦,则可以在轴承体和支架联接螺栓处加垫调整,最后安装上、下滤网和吐出管,吐出管上方用螺钉固定在安装板上。
四、运转
1、启动
启动前应按下列步骤检查整个机组:
(1)、泵应安放在牢固的基础上,以承受泵的全部重量,消除震动,拧紧全部地脚螺栓。
(2)、管路和阀门应分别支撑。泵法兰处有密封垫,拧紧联接螺栓时应注意泵法兰的密封面高,螺栓不应拧得过紧,以免损坏密封面。
(3)、用手按泵转动方向转动轴,轴应能带动叶轮转动,不应有摩擦,否则应调整叶轮间隙。
(4)、检查电机转向,要保证泵按泵体上所标出的箭头方向转动,注意泵不允许反向转动,否则叶轮螺纹会脱扣,以致造成泵的损伤。
(5)、直联传动时,泵轴和电机轴应精确对中,三角带传动时泵轴和电机轴应平行,并调整槽轮位置,是三角带与槽轮垂直,以免引起剧烈的振动和磨损。
对SPA与 型及SPB与
 型槽轮配组使用时应调整槽轮到达图五中α1=α2的要求。
(6)、最后再次检查所有螺母是否拧紧,轴是否转动灵活,然后从图二中A处接通导轴承冲洗水5分钟后,再启动泵。在泵送渣浆前最好先用清水启动泵。
2、运转
运转中注意观察各种仪表,检查泵流速、流量和电流,若运转中发生流量下降,功率降低,出口压力减小或不出来,均可能是由大颗粒堵塞滤网、吸入口或叶轮流道,当大颗粒大量集中在吐出口管时也有可能发生堵塞,造成泵不能正常工作,要注意及时清理堵塞物,泵如安装不平稳则会引起泵的振动。
3、停泵
如有可能,在停泵前使泵输送一会清水,以清除泵及管路中的渣浆,先停泵然后关阀门,停泵5分钟后在关导轴承冲洗水。
注:1、使用过程中,液面高度不得超过图一、图二中安装板的位置,以防止轴承进水;
2、导轴承冲洗水应为清洁水
4、三角带预紧力的调整
介绍我厂推荐的调整方法,供参考。
(1)、首先计算出预紧力Q
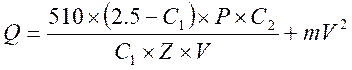 (牛顿)
(2)、根据预紧力和三角带型号在曲线上查e值。
(3)、通过公式求出f。
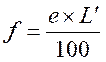
(4)、在表一中查出对应三角带型号的R值,按图四中所示方法通过调整两轮的中心距,达到要求的预紧力Q,一般在施加R牛顿力时,悬段总压下量不大于f时,即达到了要求的预紧力Q。
式中:Q – 每根三角带静态下悬段的最小预紧力,单位 牛顿
f – 三角带悬段总压下量,单位 mm
C1 – 角度系数约为0.9
C2 – 工作系数约为1.4
L′– 槽轮中心距
P – 电机额定功率 KW
Z – 三角带根数
V – 线速度,米/秒
m – 离心力系数(查表一)
e – 每100mm悬段长度上的压下量,见图四
表一
| 型号 | SPA | SPB | SPC | SPZ |
|---|---|---|---|---|
| R | 60 | 90 | 120 | 30 |
| m | 0.12 | 0.20 | 0.38 | 0.08 |
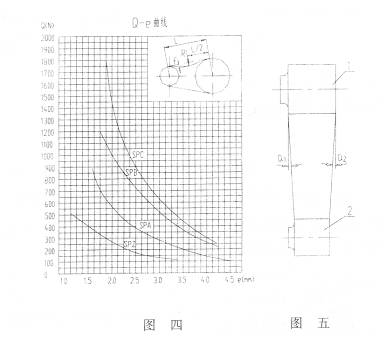
注:表一中R值的单位为牛顿,图五中序号1为泵用槽轮,序号2为电机用槽轮。
三角带调整到最终的预紧力应使三角带在载荷最大时,预紧力最小。当成组使用三角带时,各三角带的周长应基本一致,以保证各个三角带在工作时受力相等。
三角带调整好后,再次检查叶轮转动是否正常,在可能的情况下,应在泵送渣浆前用清水启动泵。开电动机,检查出口压力流量。
五、维护保养
SP(R)型泵结构坚固耐用,如安装使用正确,泵的寿命会很长,但要注意以下几个方面的维护保养:
叶轮调整与更换
SP(R)型泵的叶轮与泵体之间的间隙应保持在0.5-1mm左右(可通过调整轴承座与支架之间的垫片来调整间隙),使泵高效运行。当叶轮和泵体磨损到泵的性能和效率严重下降,以致于不能满足使用要求时,应更换磨损的零件。
轴承的润滑
轴承在组装时,已加入了适量的润滑脂,在运转中可定期通过轴承体上的两个油咀加入润滑脂,润滑脂的量不能过多,过多会引起轴承发热,加润滑脂的周期和量随运转工况不同,变化较大。在使用中应逐步积累经验,应注意润滑脂必须保持清洁,不允许进入脏物。在连续运装的正常情况下,轴承润滑周期可参考表二。轴承润滑脂建议采用锂基润滑脂2#或3#,最初装配时每盘轴承使用的润滑脂量可参考表三。
3、备用泵长时间放置不用时,建议每周用手转动1/4周,使滚动轴承均匀受载。
表三
| 轴承组件 | 驱动端 (克) | 泵端 (克) |
|---|---|---|
| PV | 60 | 90 |
| QV | 130 | 225 |
| RV | 300 | 450 |
| SV | 400 | 550 |
| TV | 450 | 2200 |
六、可能发生的故障及解决办法
| 故障 | 发生原因 | 解决办法 |
|---|---|---|
| 泵不吸水 | 转向不对或叶轮损坏 吸入管堵塞 |
检查转向,更换新叶轮 排除堵塞 |
| 轴功率过大 | 泵内产生摩擦 轴承损坏 驱动装置皮带过紧 泵流量偏大 转速偏高,比重大 电机轴与泵轴不对中或不平行 |
消除摩擦 更换轴承 调整皮带 调节泵的运转工况 调节转速 调整电机轴和泵轴 |
| 轴承过热 | 轴承润滑脂过多或过少 润滑脂中有杂物 轴承损坏 |
加润滑脂要适当 换新润滑脂 换新轴承 |
| 轴承寿命短 | 电机轴和泵轴不对中或不平行 轴弯曲 泵内有磨擦或叶轮失去平衡 轴承内进入异物或润滑脂量不当 轴承装配不合理 |
调整电机轴和泵轴 换轴 消除磨擦、换新叶轮 清洗轴承 换轴承或重新装配轴承 |
| 泵振动,噪声大 | 轴承损坏 叶轮不平衡 流量不均匀,泵抽空 |
换新轴承 换新叶轮 改善泵进料情况 |